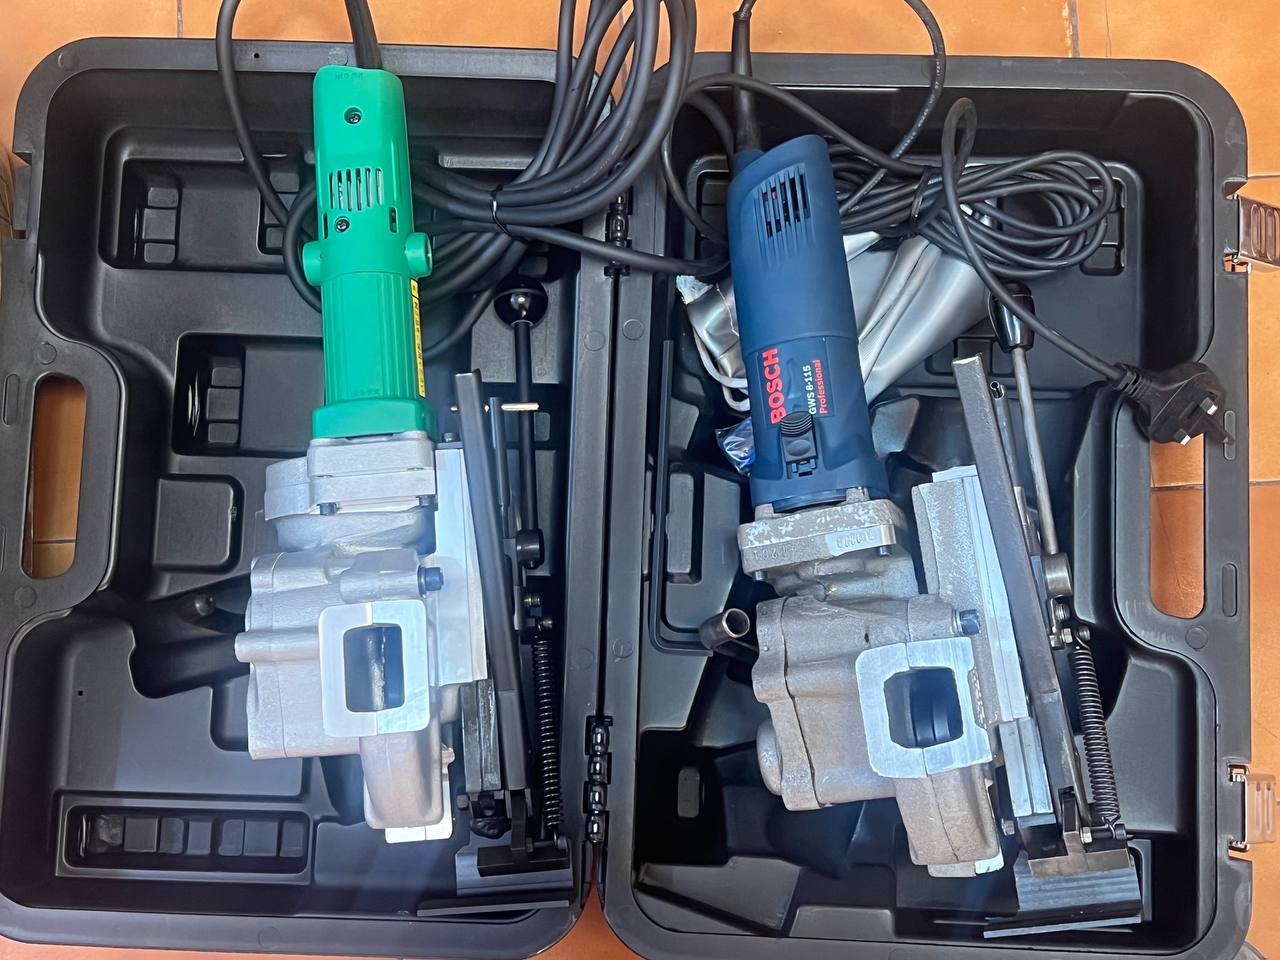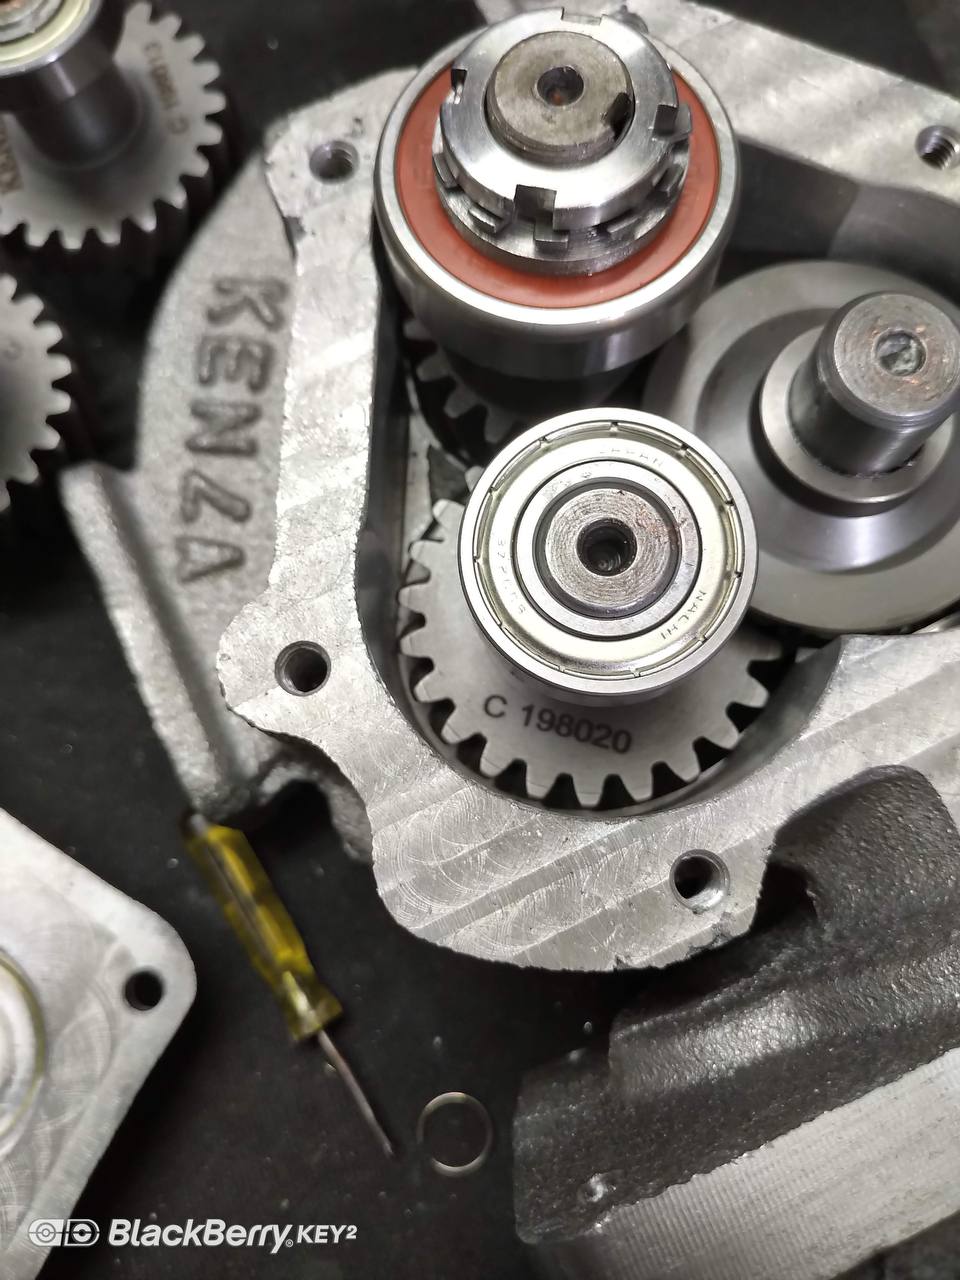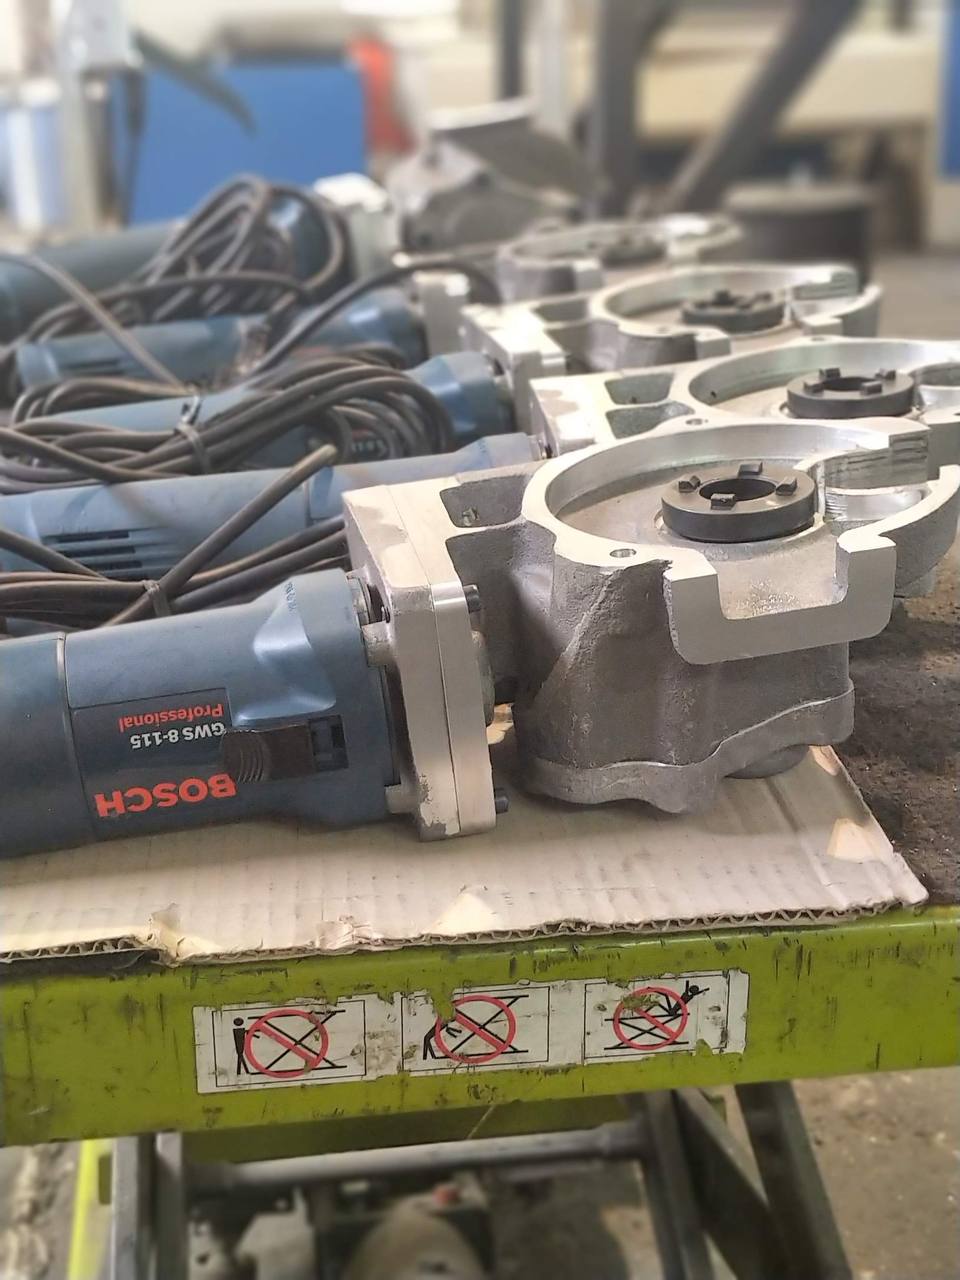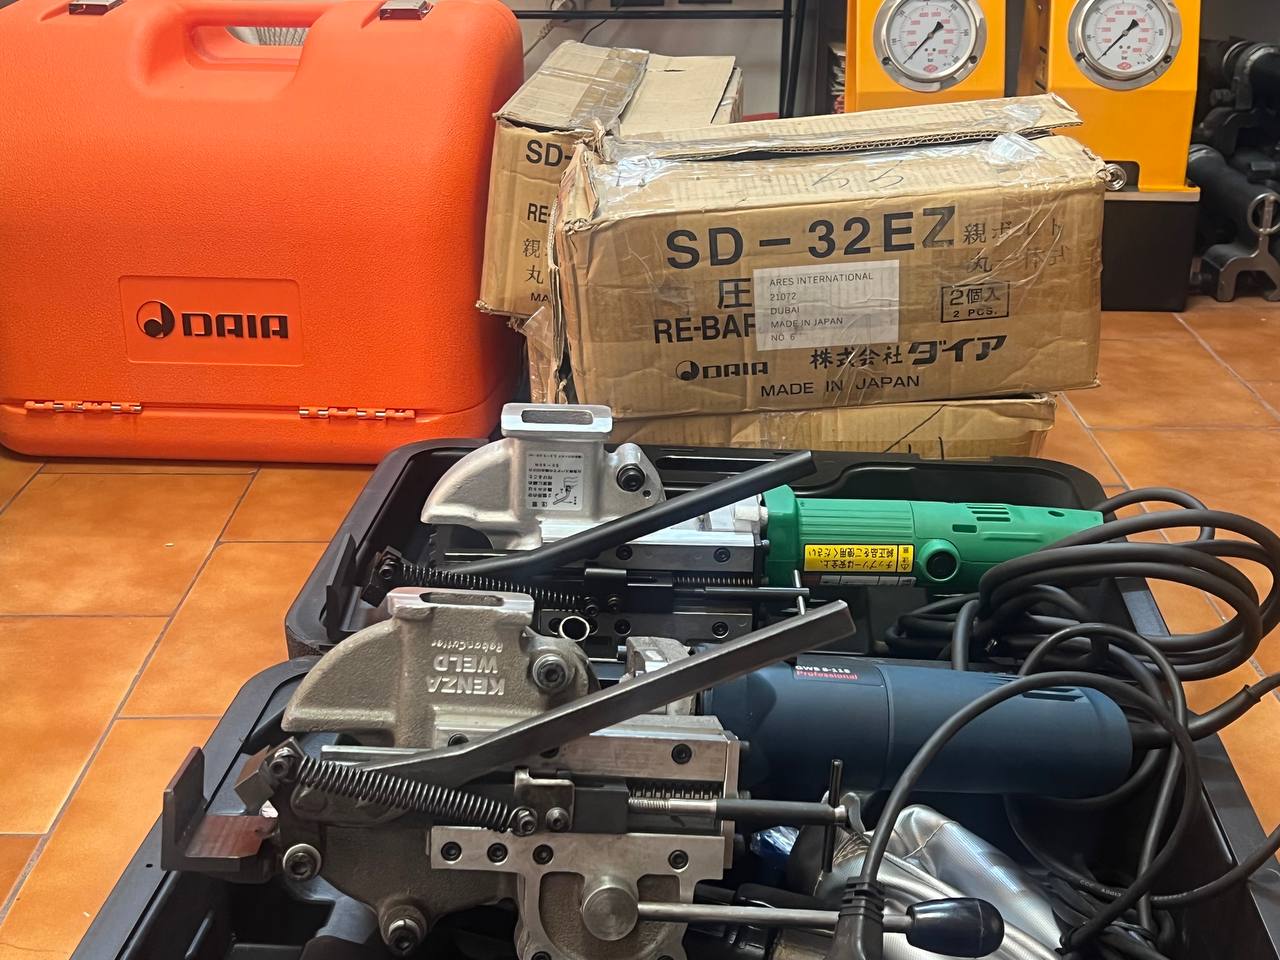

مزیت های استفاده از کاتر فورجینگ یا دستگاه برش سرد میلگرد
چرا استفاده از دستگاه برش میلگرد در فورجینگ الزامی است؟
در جوش سر به سر میلگرد (فورجینگ)، کیفیت آماده سازی دو سر میلگرد بر یکپارچگی اتصال، انتقال حرارت، هم محوری و مقاومت نهایی اثر مستقیم دارد. سر میلگرد باید صاف، عمود بر محور، تمیز و بدون اکسید باشد. به همین دلیل توصیه ی ما، مطابق رویه ی رایج تجهیزات فورجینگ، برش با دستگاه برش سرد مخصوص میلگرد (Rebar Cutter) است.
۱. چرا نوع برش اهمیت دارد؟
فورجینگ یک فرآیند جوشکاری فاز جامد است: سر میلگردها گرم و با فشار محوری به هم فشرده می شوند. کیفیت همین سطح تماس اولیه است که تعیین می کند حرارت چگونه منتقل شود، فشار چگونه توزیع شود و اتصال نهایی چه مقاومتی داشته باشد. به همین دلیل، در دستورالعمل های اجرایی فورجینگ، برش سر میلگرد با ابزار مناسب یک مرحله ی جدا و مهم از خود جوش دانسته می شود، نه یک کار جانبی.
در استانداردهای بین المللی هم آمده
استاندارد چین برای اتصالات جوشی میلگرد (JGJ 18) پیش از جوشکاری، بریدن صاف سر میلگرد و پرداخت آن تا رسیدن به جلای فلزی را لازم می داند. در گزارش های اجرایی نیوزلند هم سر میلگردها با اره به صورت گونیا بریده و بلافاصله پیش از جوش دوباره تازه کاری می شوند. سازنده ی ژاپنی تجهیزات فورجینگ نیز دستگاه مخصوص «برش گونیای میلگرد» عرضه می کند که مورد تأیید انجمن اتصالات میلگرد ژاپن است.
از طرفی بومی ساز تکنولوژی فورجینگ در ایران(شرکت آفتاب تابان کنزا) هم بنابر مطالب ذیل تاکید بر برش سرد میلگردها به صورت قائم را دارد.
۲. برش بدون حرارت
برش سرد بدون ایجاد حرارت انجام می شود و ساختار کریستالی سطح میلگرد را تغییر نمی دهد. در مقابل، برش با شعله یا سنگ فرزهای سنگین می تواند سطح را گرم، اکسید و ناهموار کند. هر گونه اکسید یا اثر حرارتی روی سطحی که قرار است دوباره در فورجینگ گرم شود، به پیوند اتمی یکپارچه لطمه می زند.
۳. سطح صاف و عمود بر محور (گونیا)
زاویه ی برش یکی از پارامترهای مهم آماده سازی است. اگر سطح برش حتی چند درجه از حالت عمود خارج باشد یا ناهموار و دارای حفره ی ریز باشد، هنگام جفت شدن دو سر میلگرد فاصله و ناهمگنی ایجاد می شود. این وضعیت باعث خروج از هم محوری، تمرکز تنش و کاهش سطح تماس مؤثر می شود و احتمال مردودی در آزمون کشش یا خمش را بالا می برد. دستگاه برش مخصوص میلگرد، برش را با زاویه ی دقیق و تکرارپذیر تضمین می کند؛ چیزی که با برش دستی یا سنگ فرز به سختی و ناپایدار به دست می آید.
۴. سطح تازه و تمیز
برش، لایه ی زنگ زدگی و آلودگی سطحی میلگرد را از بین می برد و سطحی تازه برای اتصال آماده می کند. با این حال، اگر بین زمان برش و زمان جوش فاصله بیفتد یا سطح در معرض رطوبت و گردوغبار کارگاه قرار بگیرد، همان لایه ی نازک اکسید دوباره تشکیل می شود. به همین دلیل توصیه می شود سر میلگردها درست پیش از جوشکاری یک بار دیگر عملیات برش انجام شود تا سطوح براق شوند؛ همان طور که در بازرسی و کنترل کیفیت جوش فورجینگ هم بر تمیزی لحظه ی جوش تأکید می شود. این مرحله جایگزین برش الزامی است.
۵. فشار متقارن در مرحله ی Upset
وقتی دو سر میلگرد صاف و عمود بر محور باشند، فشار محوری در مرحله ی Upset به طور یکنواخت روی کل سطح مقطع پخش می شود و برآمدگی جوش متقارن شکل می گیرد. اگر سطح برش کج یا ناصاف باشد، فشار در یک طرف مقطع متمرکز می شود، برآمدگی نامتقارن تشکیل می شود و بخشی از سطح ممکن است اصلاً جوش نخورد.
۶. قابلیت تأیید در بازرسی و آزمون
اتصالی که سر میلگردهایش درست آماده نشده باشد، در بازرسی چشمی و در آزمون های کنترل کیفیت (کشش و خمش) بیشتر رد می شود و مورد تأیید ناظر قرار نمی گیرد. ضوابط آماده سازی سر میلگرد پیش از فورجینگ در [ استاندارد ملی جوش فشاری گازی/مبحث نهم واستاندارد JIS Z3220] آمده است.
فهرست کامل عوامل مردودی تست کشش را می توانید در مقاله ی دلایل رد شدن تست کشش میلگرد فورج شده بخوانید.
جمع بندی
کیفیت برش، کیفیت اتصال را تعیین می کند. دستگاه برش مخصوص میلگرد(کاتر فورجینگ یا اره فورجینگ) سطحی صاف، عمود بر محور و تمیز ایجاد می کند، ساختار فلزی میلگرد را دست نخورده نگه می دارد و فشار Upset را به صورت متقارن توزیع می کند. استفاده از این دستگاه، پیش از هر عملیات فورجینگ، بخشی جدایی ناپذیر از رویه ی کنترل کیفیت است.
برای دریافت اطلاعات بیشتر و مشاوره ی تخصصی، می توانید از طریق شماره های درج شده در وب سایت با شرکت آفتاب تابان کنزا بومی ساز تکنولوژی جوش فورجینگ سر به سر میلگرد در ارتباط باشید.