عوامل موثر در کیفیت اتصال میلگردها به روش فورجینگ
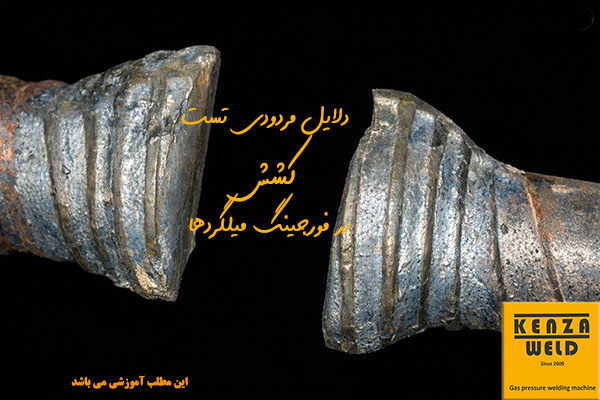
دلایل رد شدن تست کشش در اتصالات میلگرد جوش فورجینگ (GPW): از خطاهای اپراتور تا نقص تجهیزات
تست کشش (Tensile Test) مهم ترین معیار تأیید کیفیت اتصالات جوش سر به سر میلگرد در سازه های بتنی است. نتیجه ی آن هم برای پذیرش کار از سوی مهندسان ناظر مهم است و هم برای صدور گواهینامه ی مهارت جوشکاری از طریق سازمان نظام مهندسی و سازمان فنی و حرفه ای. این مقاله برای افزایش دانش فنی مهندسان و کاربران تجهیزات جوش فورجینگ سر به سر میلگرد تهیه شده است.
چکیده
جوش فورجینگ سر به سر میلگرد، که با نام جوش فشاری گازی (Gas Pressure Welding یا GPW) هم شناخته می شود، یکی از کارآمدترین روش ها برای حذف وصله های پوششی (اورلپ) و کاهش تراکم آرماتور در سازه های بتنی است. این روش یک فرآیند فاز جامد است: دو سر میلگرد بدون ذوب شدن تا دمای خمیری (حدود ۱۲۰۰ تا ۱۳۰۰ درجه ی سانتی گراد) گرم می شود و با اعمال فشار محوری به هم جوش می خورد.
تأیید نهایی اتصال منوط به موفقیت در تست کشش است. در حالت مطلوب، میلگرد باید از بدنه ی اصلی و خارج از منطقه ی جوش گسیخته شود. شکست از محل اتصال یا مرز ناحیه ی تحت تأثیر حرارت (HAZ) معمولاً نشانه ی نقص است. این مقاله دلایل اجرایی، مکانیکی، متالورژیکی و آزمایشگاهی مردود شدن تست کشش را بررسی می کند.
۱. خطاهای اپراتور در آماده سازی و اجرا
بخش عمده ی مردودی ها به عدم مهارت اپراتور یا عجله در اجرا برمی گردد:
- برش نامناسب لبه ی میلگردها: اگر مقطع دو میلگرد کاملاً صاف، عمود بر محور (گونیا) و عاری از ناهمواری نباشد یا بین دو سطح فاصله (Gap) بماند، هوا و اکسید درون اتصال محبوس می شود و پیوند اتمی یکپارچه شکل نمی گیرد.
- آلودگی، اکسید و زنگ زدگی: لبه ها باید بلافاصله پیش از جوشکاری با دستگاه کاتر مخصوص کاملاً براق ، اکسیدزدایی و برش عمود داده شوند. گردوغبار، چربی، رنگ، شیره ی بتن، زنگ و اکسید سطحی مانع نفوذ اتمی می شوند و مقاومت کششی اتصال را به شدت کاهش می دهند.
- فاصله ی زمانی بین برشکاری و جوش: حتی لبه ی تمیز، اگر مدتی در هوای مرطوب یا آلوده بماند، دوباره اکسید می شود. برش و جوش باید پشت سر هم انجام شود.
- فشار هیدرولیکی ناکافی یا اعمال نادرست فشار: اگر فشار کافی در زمان و دمای درست اعمال نشود، تغییر شکل پلاستیک لازم رخ نمی دهد و برآمدگی پیازی شکل به اندازه ی استاندارد شکل نمی گیرد. دیر اعمال کردن فشار، وقتی میلگرد از دمای مناسب افتاده، هم همین نتیجه را دارد.
- قرارگیری نادرست میلگردها در گیره: میلگردهایی که هم محور نشده یا با اختلاف قطر بیش از حد مجاز جفت شده اند، تمرکز تنش ایجاد می کنند.
۲. تنظیم نادرست پارامترهای حرارتی و شعله
دقت در تنظیم دما و شعله در GPW حیاتی است:
- حرارت دهی بیش از حد (Overheating): نگه داشتن طولانی شعله باعث نزدیک شدن دما به نقطه ی ذوب و درشت شدن دانه های کریستالی در HAZ می شود. ساختار فولاد ترد و شکننده می شود و میلگرد در تست کشش از کنار جوش پاره می شود.
- حرارت دهی کم (Underheating): اگر دمای دو لبه به محدوده ی خمیری نرسد، پیوند اتمی برقرار نمی شود. اتصال فقط یک چسبندگی ظاهری است و با نیروی کم از هم جدا می شود.
- گرمایش ناهمگن: ثابت نگه داشتن مشعل یا نوسان ندادن آن باعث می شود بخشی از سطح مقطع داغ تر از بخش دیگر شود. نتیجه، جوش ناقص در قسمتی از مقطع است.
- تنظیم نبودن نسبت اکسیژن و استیلن: شعله باید ابتدا احیا کننده(میزان استیلن بیشتر از اکسیژن) و پس از آن خنثی باشد. شعله ی اکسیدکننده لبه های سرخ شده را سریع اکسید می کند و کیفیت اتصال را از بین می برد. استیلن بیش از حد هم می تواند باعث کربن گیری سطحی و دوده شود.
۳. نواقص تجهیزات
- نقص یا کالیبره نبودن سیستم هیدرولیک: خرابی گیج فشار یا افت ناگهانی فشار مانع فورج کامل می شود.
- ضعف یا دفرمه بودن گیره ی نگهدارنده (Clamp): گیره وظیفه ی هم راستا نگه داشتن دو میلگرد را دارد. استهلاک یا انحراف گیره باعث خروج از مرکزیت (Misalignment) می شود و انحراف زاویه ای یا خطی در محور دو میلگرد تمرکز تنش ایجاد می کند.
- نقص مشعل و سیستم گاز: مسدود شدن نازل مشعل، رگولاتور معیوب، نشتی شیلنگ ها یا افت فشار سیلندر، شعله ی پایدار و قابل تکرار را غیرممکن می کند.
۴. عوامل متالورژیکی و محیطی
- سرد شدن سریع و ناگهانی (Quenching Effect): جوش باید در هوای آزاد و به صورت طبیعی سرد شود. باد شدید، باران یا پاشیدن آب روی جوش داغ، بسته به ترکیب شیمیایی میلگرد، می تواند فازهای سخت و شکننده مثل مارتنزیت ایجاد کند. این ناحیه ی ترد با اعمال نیروی کششی ناگهان می شکند (Brittle Fracture).
- ترکیب شیمیایی و کربن معادل: کربن بالا و ناخالصی ها در میلگردهای غیراستاندارد جوش پذیری را کاهش می دهند. یکی از معیارهای رایج، کربن معادل (CE) است. هرچه CE بالاتر باشد، خطر سخت شدن HAZ و ترک بیشتر است.
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- نوع فرآیند تولید میلگرد: در میلگردهای تولیدشده به روش سرمایش سریع و بازپخت خودکار (QST یا Tempcore)، بخشی از استحکام از لایه ی سطحی سخت شده می آید. حرارت جوش ممکن است این لایه را نرم کند و باعث افت استحکام و شکست در HAZ شود.
- اختلاف گرید یا قطر دو میلگرد: جفت کردن میلگردهایی با گرید یا قطر متفاوت، بیش از حد مجاز استاندارد، رفتار حرارتی و مکانیکی یکسانی در دو طرف اتصال ایجاد نمی کند.
۵. عوامل مرتبط با خود آزمایش
همه ی مردودی ها به جوش برنمی گردد. پیش از قضاوت درباره ی کیفیت اتصال، این موارد را هم بررسی کنید:
- کالیبره نبودن دستگاه کشش یا عدم انطباق روش آزمون با استاندارد (مانند ISO 6892-1 یا ASTM A370).
- لغزش نمونه در فک ها یا ناهم محور بودن نمونه در دستگاه، که تنش خمشی اضافی ایجاد می کند.
- نرخ بارگذاری نامناسب و طول کافی نبودن نمونه (Gauge Length).
- آسیب به نمونه پیش از تست: ضربه، خم شدن یا اعمال حرارت در حین حمل و آماده سازی.
- نمونه برداری نامناسب: نمونه باید واقعاً نماینده ی جوش های اجراشده در پروژه باشد.
۶. راهنمای تحلیل نوع شکست
بررسی محل و ظاهر شکست سرنخ خوبی از علت مردودی می دهد:
| نوع شکست | نشانه ها | علل محتمل |
|---|---|---|
| در محل اتصال | سطح شکست صاف و مات، ازدیاد طول ناچیز و جدا شدن تقریباً بدون تغییر شکل پلاستیک | حرارت کم، اکسید یا آلودگی در فصل مشترک، فشار ناکافی، وجود فاصله بین دو سطح |
| در HAZ یا کنار جوش (شکست ترد) | سطح شکست بلوری و بدون گلویی شدن | حرارت بیش از حد، سرد شدن سریع، کربن معادل بالا، نرم شدن لایه ی سخت شده در میلگردهای QST |
| در بدنه ی میلگرد | شکست شکل پذیر همراه با گلویی شدن | نتیجه ی مطلوب. اگر نیروی گسیختگی از حد استاندارد کمتر است، کیفیت خود میلگرد یا شرایط آزمایش را بررسی کنید |
تحلیل قطعی علت در موارد مهم نیاز به آزمایش های تکمیلی مثل متالوگرافی و سختی سنجی دارد.
چک لیست نظارتی کیفیت جوش فورجینگ (ویژه ی مهندسان ناظر)
برای پیشگیری از خطاهای آزمایشگاهی، مهندسان ناظر و مجریان پروژه می توانند فرآیند اجرایی را مطابق جدول زیر پایش کنند:
| فاز اجرایی | مورد ارزیابی | وضعیت مطلوب |
|---|---|---|
| قبل از جوشکاری | برش و آماده سازی لبه ها | کاملاً گونیا، صاف و براق شده بادستگاه برش سرد، بدون اکسید و زنگ زدگی، و بدون فاصله بین دو سطح |
| قبل از جوشکاری | هم راستایی و قطر | میلگردها هم محور در گیره، بدون اختلاف قطر یا گرید غیرمجاز |
| حین جوشکاری | نوع شعله | کمی احیاکننده و خنثی. مخروط کوتاه آبی رنگ با صدای زوزه نشانه ی اکسیژن اضافه است. دوده و پر بلند استیلن نشانه ی استیلن اضافه است |
| حین جوشکاری | حرارت و فشار | گرمایش یکنواخت با نوسان مشعل، رسیدن به دمای خمیری و اعمال فشار در زمان مناسب |
| بعد از جوشکاری | شکل پیازی جوش | متقارن، بدون ترک سطحی و با ابعاد استاندارد (قطر برآمدگی حداقل حدود ۱.۴ برابر قطر میلگرد و طول حداقل 1.1 قطر میلگرد) |
| خنک کاری | روش کاهش دما | خنک شدن آهسته و تدریجی در هوای آزاد (ممنوعیت پاشش آب و قرارگیری در باد شدید) |
نتیجه گیری و راهکار پیشگیری
دستیابی به تست کشش موفق و شکست از بدنه ی میلگرد مستلزم رعایت سه اصل است:
- استفاده از تجهیزات استاندارد، سالم و کالیبره شده
- به کارگیری اپراتور آموزش دیده و دارای گواهینامه ی فنی
- کنترل دقیق آماده سازی و تمیزی لبه های میلگرد
رعایت این سه اصل در کنار کنترل صحیح حرارت، فشار و سرمایش، احتمال بروز نقص را به حداقل می رساند و درصد قبولی تست های کشش را افزایش می دهد. شرکت کنزا با ارائه ی تجهیزات پایدار، آموزش تخصصی اپراتورها و پشتیبانی فنی پروژه ها، شرایط لازم برای اجرای اتصالات فورجینگ با کیفیت بالا و نتایج قابل اعتماد در آزمایش های کنترل کیفیت را فراهم می کند.