نتایج آزمون کشش و خمش فورجینگ میلگرد | استاندارد JIS Z 3120
اتصال های ایجادشده به روش فورجینگ سر به سر میلگرد (Gas Pressure Welding یا GPW) یکی از روش های شناخته شده اتصال آرماتور در سازه های بتن آرمه اند. در این فرآیند، دو سر میلگرد در حالت خمیری و تحت حرارت و فشار کنترل شده به هم متصل می شوند و اتصالی دائمی بدون وصله پوششی به دست می آید. کیفیت این اتصال را نمی توان با بازرسی ظاهری تأیید کرد؛ آزمون کشش و آزمون خمش مهم ترین معیارهای سنجش مقاومت و شکل پذیری اتصال فورجینگ هستند.
برای رسیدن به کیفیت مطلوب، علاوه بر اجرای صحیح فرآیند، باید از دستگاه فورجینگ میلگرد استاندارد استفاده شود. به همین دلیل آزمایشات جوش فورجینگ بخش مهمی از کنترل کیفیت در پروژه های ساختمانی، پل، مترو، تونل و سایر سازه های زیرساختی محسوب می شوند.
خواص مکانیکی استاندارد میلگردهای مورد استفاده در فورجینگ
مقاومت ثبت شده در آزمایش کشش باید با مشخصات مکانیکی میلگرد پایه مقایسه شود. بر اساس استاندارد ملی ایران INSO 3132، حداقل مشخصات مکانیکی میلگردهای A2، A3 و A4 به شرح جدول زیر است:
| گرید میلگرد | تنش تسلیم Fy (MPa) | تنش نهایی کشش Fu (MPa) | کاربرد متداول |
|---|---|---|---|
| A2 (S340) | 340 | 500 | خاموت و اجزای فرعی |
| A3 (S400) | 400 | 600 | آرماتورهای طولی سازه |
| A4 (S500) | 500 | 650 | سازه های سنگین و ویژه |
تحلیل آزمون کشش فورجینگ میلگرد
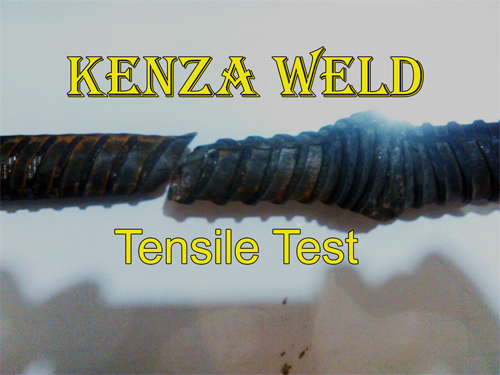
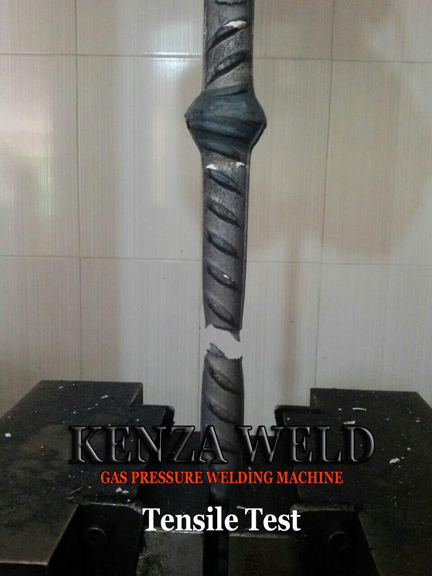
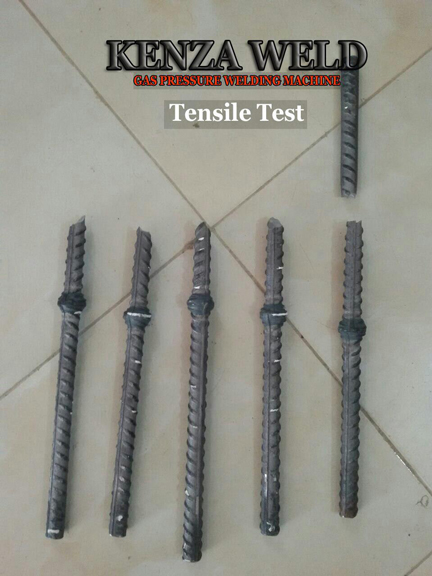
آزمون کشش مهم ترین روش بررسی مقاومت اتصال فورجینگ است. در این آزمایش، نمونه جوش شده تحت بار محوری قرار می گیرد تا تنش نهایی (Stress at Peak) اندازه گیری شود. نتایج این آزمون بخش مهمی از کنترل کیفیت فورجینگ را تشکیل می دهد.
هدف از تست کشش، اطمینان از انتقال کامل نیروی کششی از یک میلگرد به میلگرد دیگر است. در اتصال استاندارد حاصل از جوشکاری فشاری گازی، مقاومت اتصال نباید کمتر از حداقل مقاومت کششی مشخص شده برای میلگرد پایه باشد.
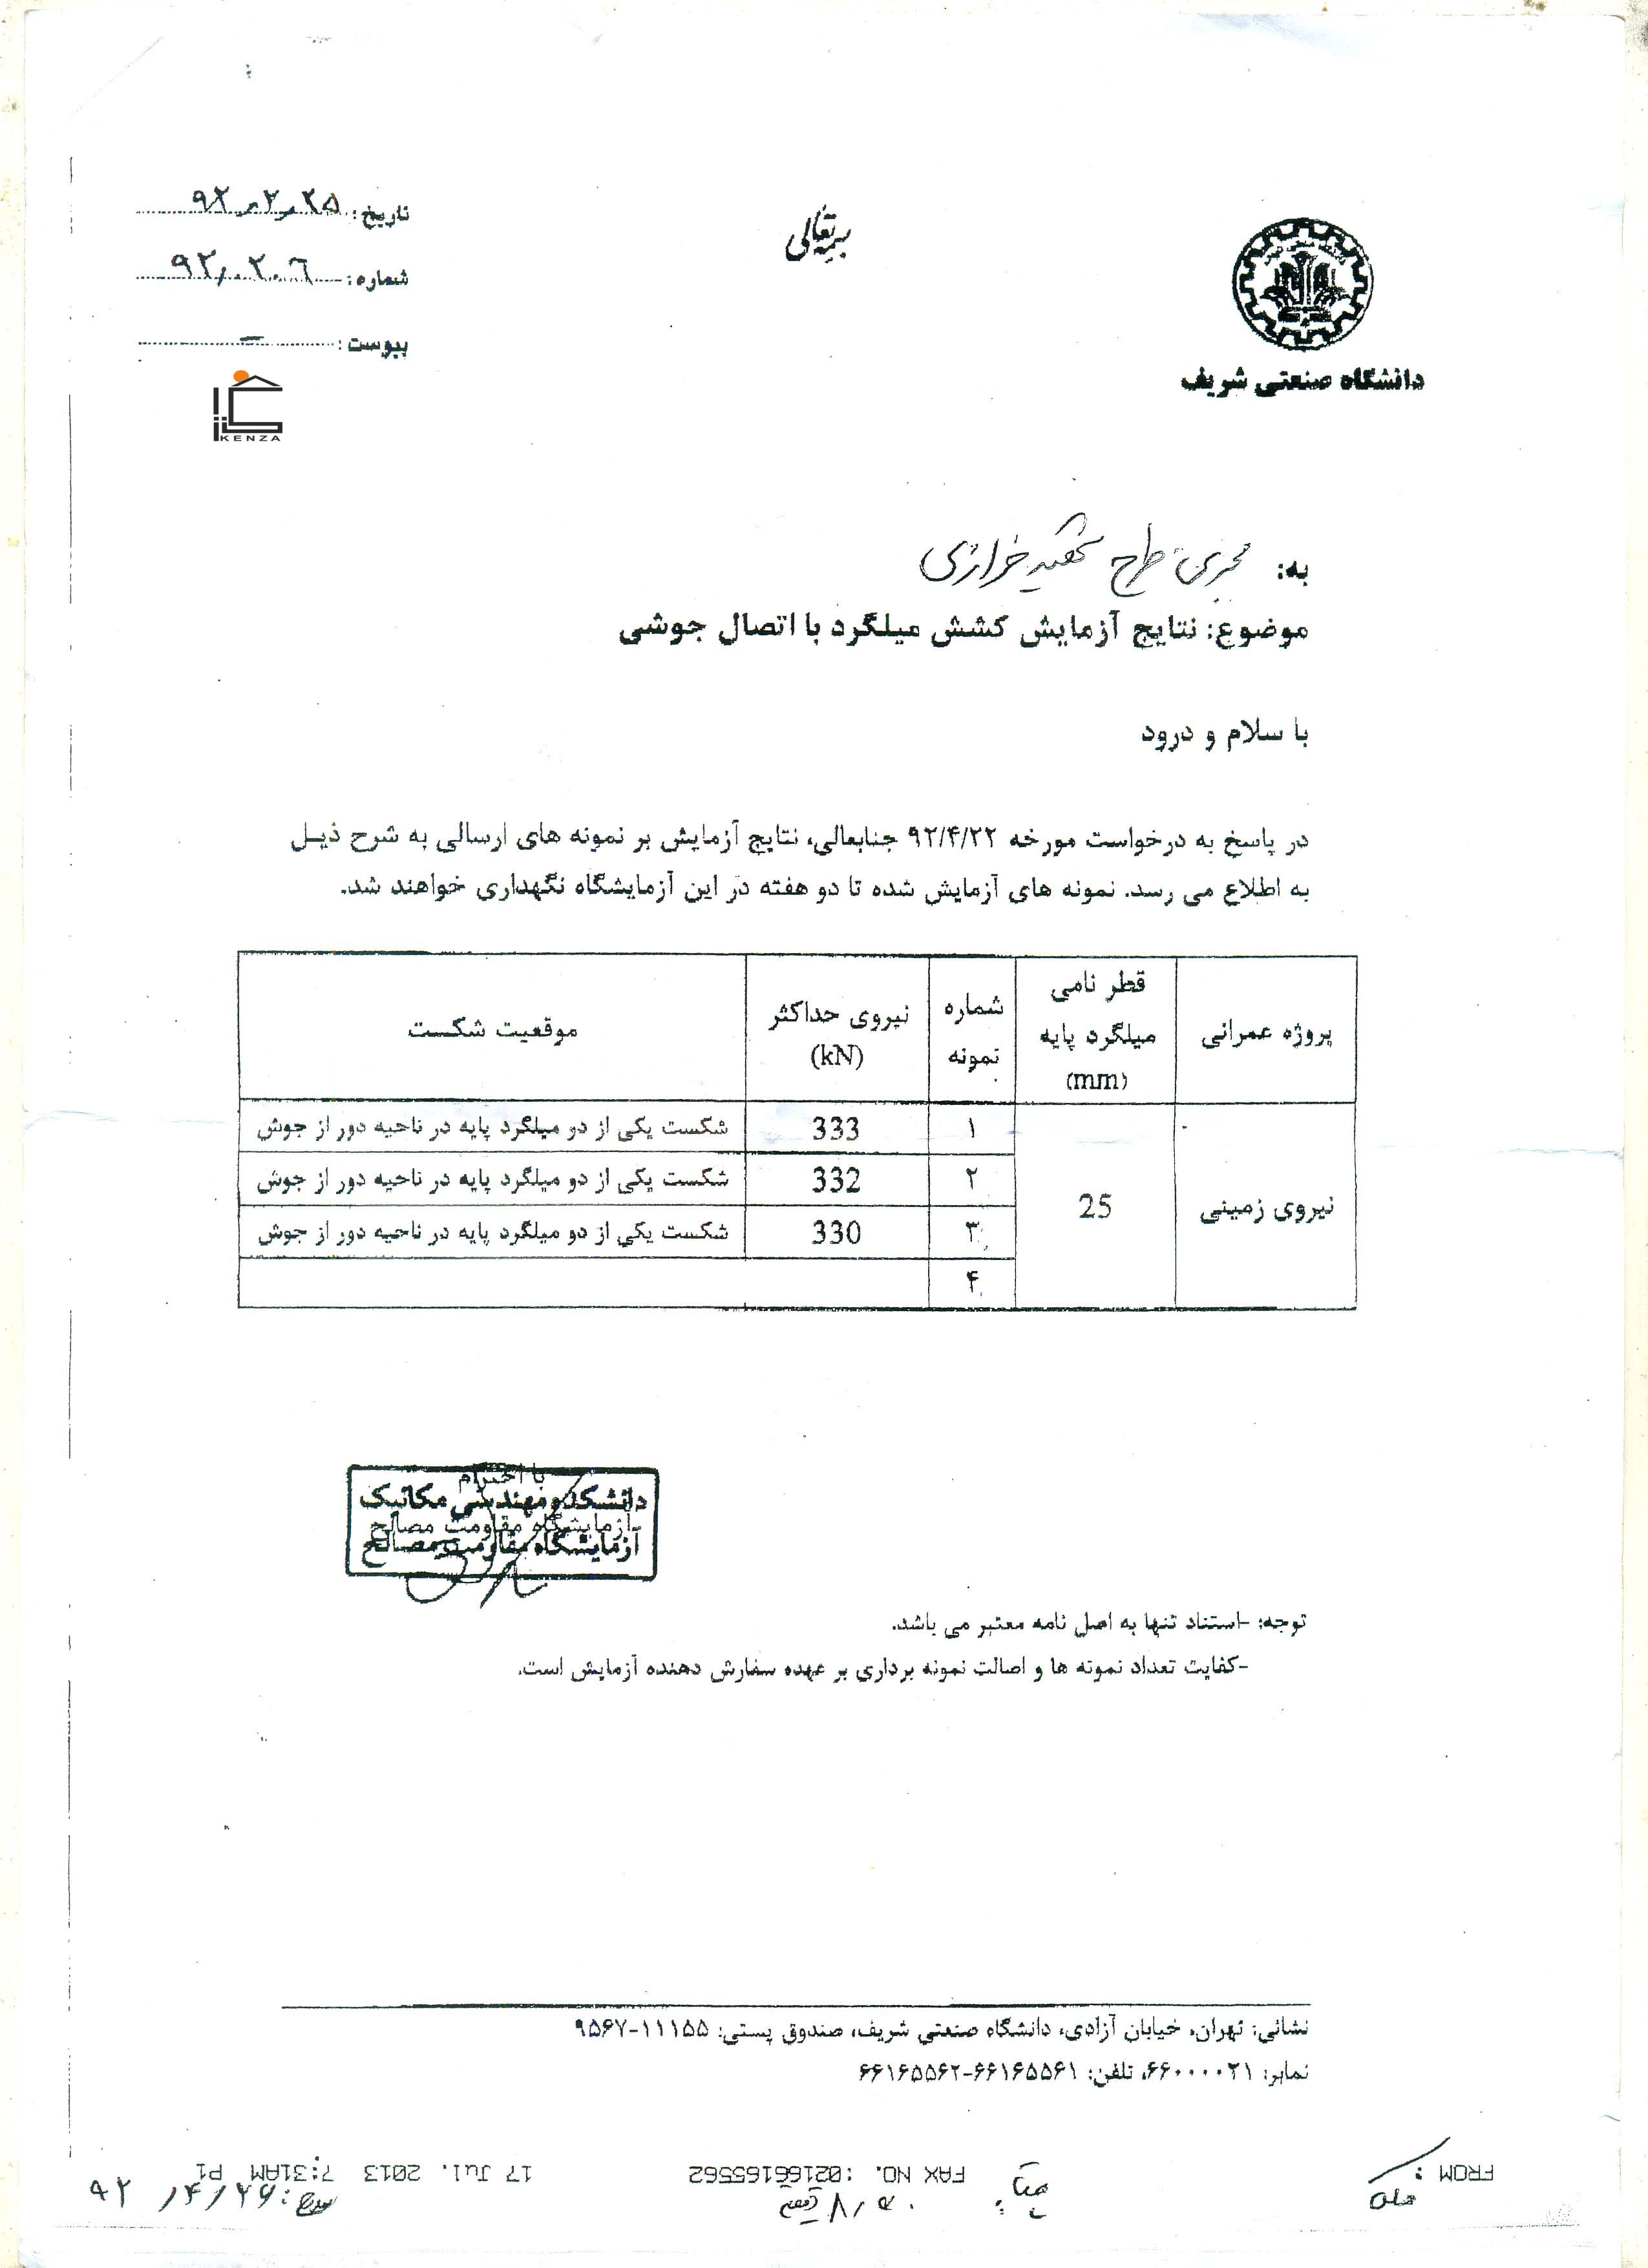
طبق استاندارد JIS Z 3120، اتصال زمانی پذیرفته می شود که نمونه مقاومت موردانتظار را تأمین کند. گسیختگی در بدنه میلگرد و خارج از ناحیه جوش، نشانه ای مطلوب از تشکیل پیوند صحیح و کیفیت مناسب فرآیند است.
تحلیل آزمون خمش اتصالات فورجینگ
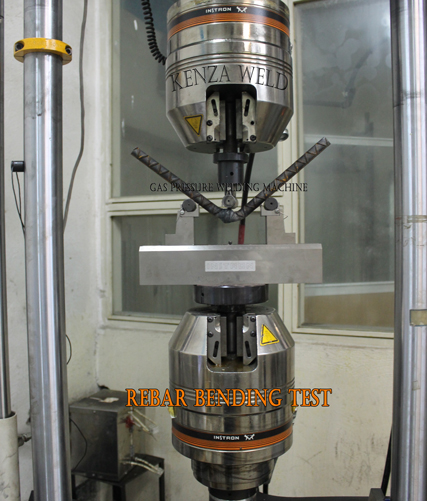
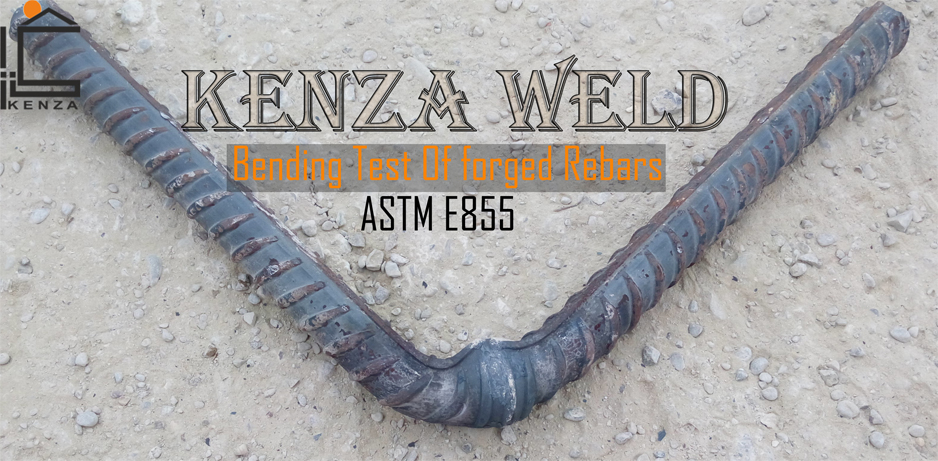
آزمون خمش یکی از مهم ترین روش های ارزیابی کیفیت متالورژیکی اتصال است. این آزمون شکل پذیری، چقرمگی و رفتار اتصال را در تغییر شکل های شدید بررسی می کند و در کنار آزمون کشش، تصویر کامل تری از عملکرد واقعی جوش به دست می دهد.
در تست های فورجینگ میلگرد، نمونه باید بدون ایجاد ترک، جداشدگی یا گسیختگی در محل اتصال، زاویه خمش تعیین شده در استاندارد را تحمل کند. قبولی در این آزمون نشان می دهد اتصال علاوه بر مقاومت کافی، شکل پذیری مناسبی هم دارد.
| پارامتر آزمون | الزام استاندارد |
|---|---|
| زاویه خمش و قطر مندرل | مطابق ویرایش جاری JIS Z 3120 و گرید میلگرد |
| ترک سطحی | غیرمجاز |
| جدایش در محل اتصال | غیرمجاز |
| شکست در ناحیه فورج | غیرمجاز |
نمونه نتایج آزمایشگاهی
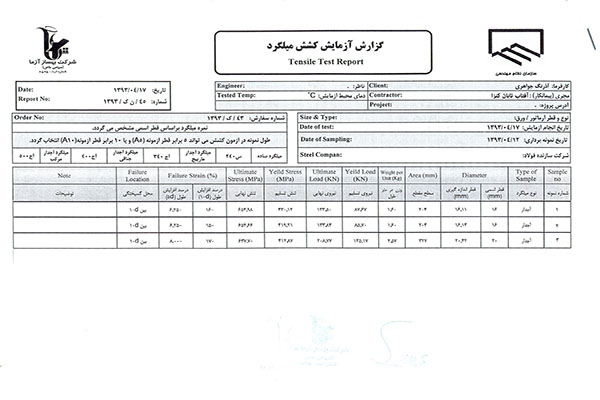
در ادامه، دو نمونه گزارش رسمی آزمایشگاهی برای نمونه های ارسالی شرکت کنزا آورده شده است. هدف این بخش نشان دادن شکل واقعی نتایج و نحوه خواندن آن هاست.
گزارش آزمایش کشش آزمایشگاه بهساز آزما
این گزارش با شماره ۴۵/ن/ک/۱۳۹۳ در تاریخ ۱۳۹۳/۰۴/۱۷ برای سه نمونه میلگرد آجدار صادر شده است.
| شماره نمونه | قطر اسمی (mm) | قطر اندازه گیری شده (mm) | تنش تسلیم (MPa) | تنش نهایی (MPa) |
|---|---|---|---|---|
| 1 | 16 | 16.11 | 430.12 | 654.98 |
| 2 | 16 | 16.14 | 419.21 | 654.66 |
| 3 | 20 | 20.42 | 412.87 | 637.70 |
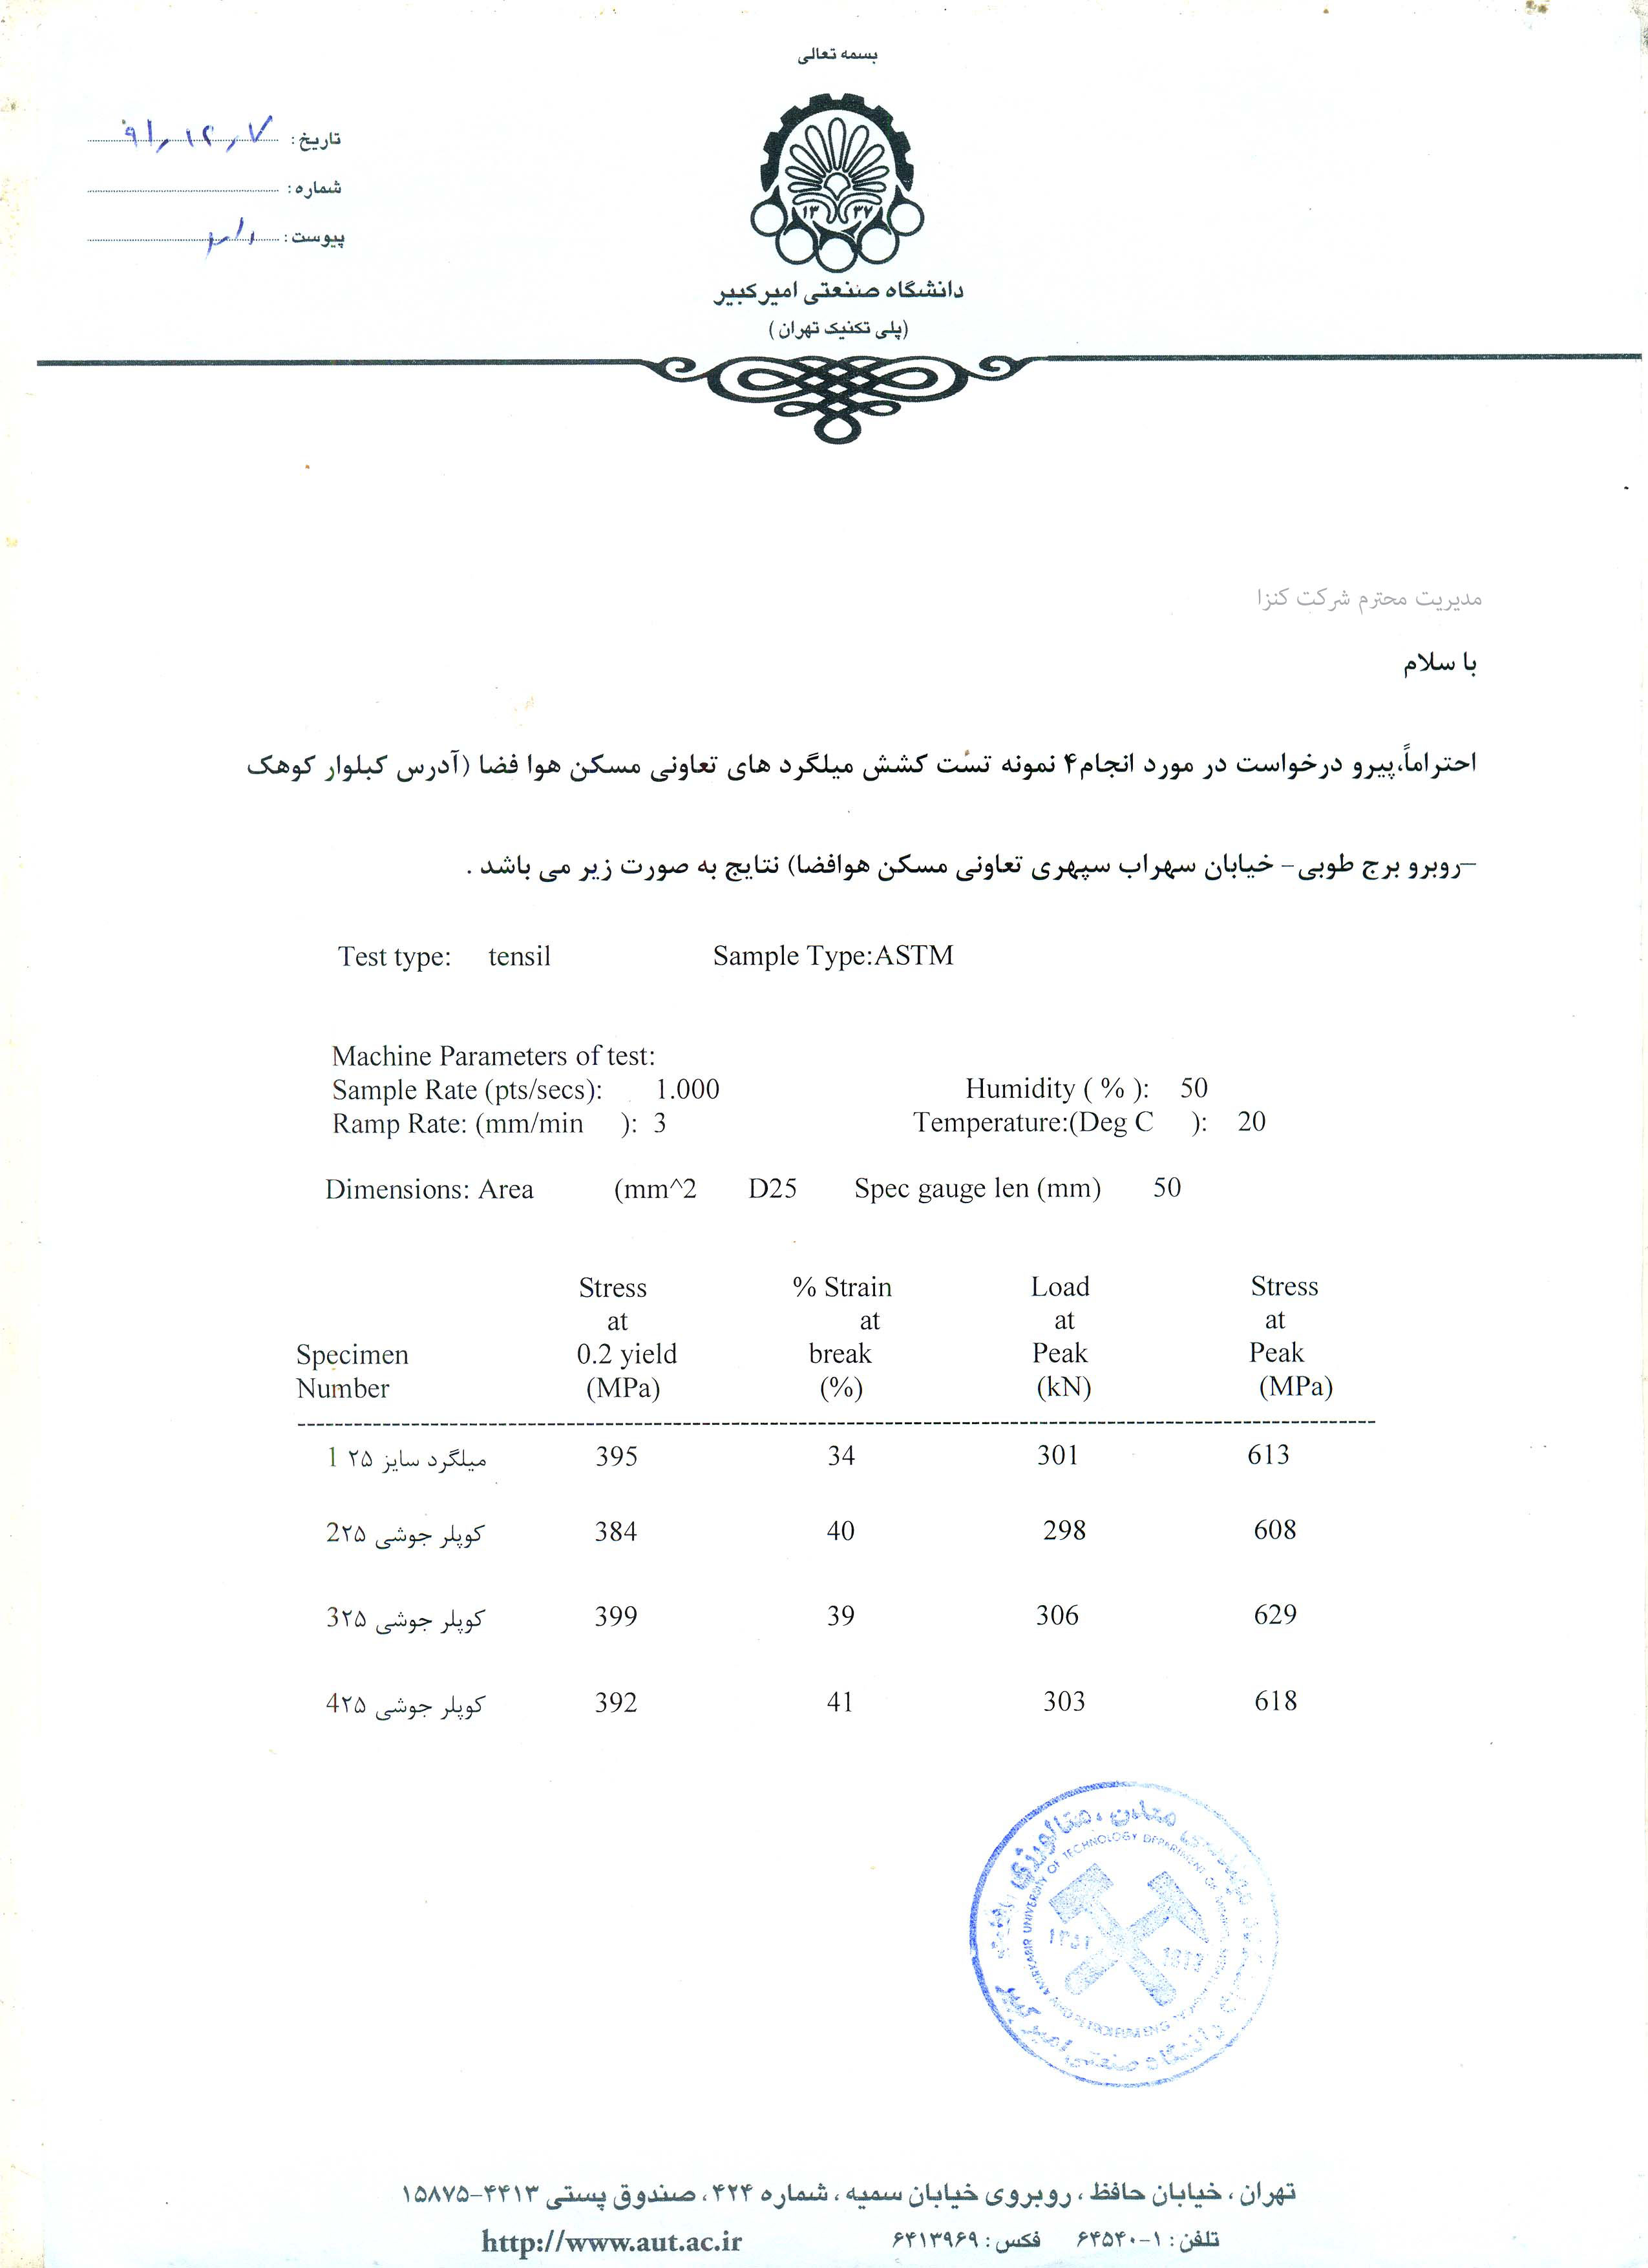
نتیجه آزمون کشش و خمش سرد دانشگاه صنعتی امیرکبیر
آزمایشگاه خواص مکانیکی مواد دانشگاه صنعتی امیرکبیر (پلی تکنیک تهران) در پاسخ به درخواست شرکت کنزا، آزمون کشش و خمش سرد نمونه های جوش فورجینگ سر به سر را انجام داده است.
| شماره | نمونه | Stress at Peak (MPa) | Stress at 0.2 yield (MPa) | Strain at Break (%) |
|---|---|---|---|---|
| 1 | A4-M20 | 687 | 421 | 25 |
| 2 | A3-M25 | 615 | 412 | 28 |
طبق نظر آزمایشگاه، شکست نمونه ها در ناحیه میلگرد پایه (Base Metal) و دور از منطقه متأثر از حرارت (HAZ) رخ داده و نتیجه آزمون تأیید شده است. این همان معیار مطلوبی است که پیش تر در بخش آزمون کشش توضیح داده شد.
در آزمون خمش سرد نیز نمونه میلگرد A4 با قطر ۲۰ میلی متر مطابق استاندارد تا زاویه ۱۰۰ درجه خم شد و هیچ ترکی در آن مشاهده نشد.
اهمیت کنترل کیفیت در اتصالات فورجینگ
کنترل کیفیت اتصال میلگرد از مهم ترین الزامات پروژه های عمرانی مدرن است. به کارگیری روش های آزمون استاندارد و تجهیزات مناسب باعث می شود کیفیت هر اتصال در همه مراحل اجرا قابل ارزیابی و مستندسازی باشد. برای کنترل چشمی و ابعادی اتصال ها می توانید از جدول کنترل چشمی فورجینگ میلگرد استفاده کنید.
کاهش تراکم آرماتور، حذف اورلپ های غیرضروری، افزایش سرعت اجرا و بهبود عملکرد سازه ای باعث شده است مزایای فورجینگ میلگرد مورد توجه مهندسان، مشاوران و مجریان بزرگ قرار گیرد.
سوالات متداول
هدف از آزمون کشش در فورجینگ میلگرد چیست؟
آزمون کشش برای اندازه گیری مقاومت نهایی اتصال و اطمینان از انتقال کامل تنش میان دو میلگرد انجام می شود.
معیار قبولی اتصال فورجینگ در آزمون کشش چیست؟
مقاومت اتصال نباید کمتر از حداقل مقاومت کششی مشخص شده برای میلگرد پایه باشد. شکست در بدنه میلگرد و خارج از ناحیه جوش، نشانه کیفیت مطلوب اتصال است.
آزمون خمش چه اطلاعاتی درباره کیفیت اتصال ارائه می دهد؟
این آزمون شکل پذیری اتصال و سلامت متالورژیکی ناحیه جوش را مشخص می کند و وجود ترک یا جدایش باعث مردود شدن اتصال می شود.
آیا فورجینگ جایگزین وصله پوششی میلگرد است؟
در بسیاری از پروژه ها، فورجینگ سر به سر می تواند جایگزین اورلپ شود و مصرف میلگرد و تراکم آرماتورها را کاهش دهد. پذیرش آن به ضوابط آیین نامه و تأیید دستگاه نظارت بستگی دارد.
جمع بندی
در صورت اجرای صحیح جوشکاری فشاری گازی، اتصال های فورجینگ میلگرد می توانند الزامات مکانیکی میلگردهای A2، A3 و A4 را تأمین کنند. مهم ترین شاخص های پذیرش اتصال عبارت اند از:
- دستیابی به مقاومت کششی موردنیاز (حداقل برابر مقاومت میلگرد پایه)
- گسیختگی خارج از ناحیه جوش در آزمون کشش
- قبولی در آزمون خمش بدون ترک یا جدایش
- مستندسازی نتایج آزمون ها در طول پروژه
به همین دلیل دستگاه جوش فورجینگ سر به سر میلگرد استاندارد، در کنار آموزش اپراتور و کنترل کیفیت مستمر، راهکاری مطمئن برای اتصال میلگرد بدون اورلپ در پروژه های عمرانی، صنعتی و زیرساختی است.
منابع
- JIS Z 3120, Method and Acceptance Criteria of Test for Gas Pressure Welded Joint of Steel Bars for Concrete Reinforcement
- JIS Z 2241, Metallic Materials Tensile Testing Method
- JIS Z 2248, Metallic Materials Bend Test Method
- INSO 3132, Steel Bars for Concrete Reinforcement